Привет! Меня зовут Денис Лодыгин, я руковожу группой разработки конструкций радиомодулей, а это — девятая статья цикла про разработку базовых станций в YADRO.
В предыдущих публикациях мои коллеги рассказывали о разработке базовых станций в целом и инженерных решениях в антеннах, радиомодуле и BBU. Сегодня разберем, как цифровая модель помогает конструировать радиомодули, которые могут бесперебойно работать под воздействием экстремальных температур (от -40 до +55 °C), сильных порывов ветра (до 42 м/с), агрессивных сред, слоем пыли до 2 мм и влаги. Я покажу, как виртуальная модель позволяет «предсказать» слабые места конструкции, зоны перегрева, выявить концентраторы напряжений и зоны разрушения материалов еще до создания первого реального образца.
В качестве примера приведу конструкторскую проработку радиомодуля YADRO RU8112 B3 2T2R 2х60W (дальше в тексте буду писать сокращенно: RU_B3) — сейчас мы изготавливаем тысячи таких экземпляров.
Все статьи циклаСтатья 2. «Почему антенны работают на физике XIX века, но требуют технологий XXI».
Статья 3. «Как базовая станция превращает данные в радиосигнал: разбираем цифровой тракт радиомодуля».
Статья 4. «Какие этапы разработки и тестирования проходит радиомодуль в YADRO».
Статья 6. «„Железо“ под давлением: как протестировать тысячи плат для базовых станций».
Статья 7. «Задача сложная, времени мало: какие упрощенные модели мы использовали для тепловых расчетов BBU».
Статья 8. «Как мы аппаратную часть Baseband Unit разрабатывали: от идеи до серийного производства».
Статья 9. (сейчас вы тут) «27 итераций до нужной формы: как мы создаем радиомодуль с помощью цифрового двойника».
Решили производить радиомодуль — что дальше?
Итак, мы производим радиомодуль. Какие проблемы приходится решать и, главное, какими методами?
В начале работы над радиомодулем мы получаем техническое задание: требования в нем сформированы на основе анализа рынка и потребностей клиентов. В техническое задание обычно входит назначение и область применения радиомодуля, электрические характеристики, требования к интерфейсам и протоколам связи, условия эксплуатации (температура, влажность, вибрации), габаритные и массогабаритные ограничения, требования к электромагнитной совместимости, надежности и безопасности, а также нормативные документы и стандарты, которым должно соответствовать оборудование. Полное и однозначное ТЗ служит основой для выбора компонентов, тепловых и прочностных расчетов, компоновки печатных плат, корпуса и последующей проверки изделия на соответствие требованиям.
Вернемся к нашему примеру: радиомодуль RU_B3 должен рассеивать несколько сотен ватт тепловой мощности только за счет пассивного охлаждения, выдерживать внешние нагрузки и укладываться в ограничения по массе и габаритам. При этом его корпус нужно не только спроектировать, но и серийно изготавливать. Изменение одной части конструкции затрагивает сразу несколько требований.
Так как же выполнить всетребования технического задания и учесть множество параметров, которые к тому же не всегда жестко зафиксированы? Помогают знания, память, терпение конструктора, 25 часов в сутках и цифровая модель изделия.
Цифровой двойник реального RU
Цифровой двойник — это виртуальная модель изделия, в нашем случае радиомодуля RU_B3. Он связан с реальным изделием на протяжении всего жизненного цикла: от эскиза до серийного производства и эксплуатации.
По сути, цифровой двойник — это совокупность нескольких моделей.
Что за модели:Геометрическая — 3D-модель корпуса и компоновки для конструкторских расчетов. Помогает избежать ошибок компоновки, интерференции, достижения необходимой точности, размерного анализа.
Электрическая — схема топологии и анализ цепей питания и сигналов. Помогает выявлять ошибки топологии и целостности сигнала — рассогласование импедансов, перекрестные помехи и задержки — еще до изготовления платы. Обнаруживает проблемы целостности питания: просадки напряжения, резонансы плоскостей и шум одновременного переключения. Это исключает итерации прототипирования и дорогостоящие переделки, связанные с ЭМС и разрывами цепей возвратного тока.
Тепловая — распределение температур и тепловые режимы компонентов. Помогает избежать перегрева компонентов, выявить локальные горячие точки еще до изготовления изделия. Она обнаруживает недостаточную эффективность охлаждения и неверный выбор тепловых режимов работы. Это исключает отказы по температуре, деградацию характеристик и дорогостоящие переделки конструкции.
СВЧ-модель — согласование и электромагнитная совместимость (ЭМС) тракта. Помогает согласовать тракт, выявить потери передачи по коэффициентам матрицы рассеивания (S-параметры) еще до изготовления изделия. Она обнаруживает паразитные излучения, резонансы и нарушения электромагнитной совместимости. Исключает переделки СВЧ-тракта и несоответствие требованиям ЭМС на поздних этапах.
Механическая — прочность, вибрации и ударные нагрузки на конструкцию. Помогает выявить недостаточную прочность элементов и опасные резонансы конструкции до изготовления изделия. Она обнаруживает недопустимые деформации и повреждения при вибрациях и ударных нагрузках. Исключает разрушения креплений, усталостные отказы и дорогостоящие переделки конструкции.
Газодинамическая — обдув, охлаждение и аэродинамическое сопротивление корпуса. Помогает определить аэродинамическое сопротивление и неравномерность распределения воздушных потоков, выявить застойные зоны и недостаточный обдув компонентов еще до изготовления корпуса. Исключает перегрев при охлаждении, шум и дорогостоящие переделки корпусных деталей.
Технологическая — проливаемость модели для использовании литья алюминия под давлением. Помогает выявить непроливы, воздушные раковины и холодные спаи в отливке до изготовления пресс-формы. Позволяет проанализировать качество отливки при различных толщинах стенок и мест подвода металла. Исключает брак отливок, переделки пресс-формы и задержки запуска производства.
Во время работы виртуальная модель трансформируется: она учитывает изменения конструкции в зависимости от сотен виртуальных расчетов, которые мы выполняем.
Получается, цифровой двойник — это единая виртуальная среда, в которой мы проверяем электрику, тепло, ЭМС, механику и технологию еще до того, как закажем первую плату или «железо». Он экономит нам месяцы разработки, снижает число прототипов и гарантирует, что изделие выйдет в серию с предсказуемыми характеристиками.
Если хотите разрабатывать телеком-оборудование с нашей командой, обратите внимание на вакансии — они открыты прямо сейчас:
— архитектор системной верификации;
— инженер по тестированию цифровых модемов;
— инженер по верификации;
— Field Test Analytic.Все вакансии можно посмотреть на карьерном сайте YADRO.
27 итераций тепловых расчетов
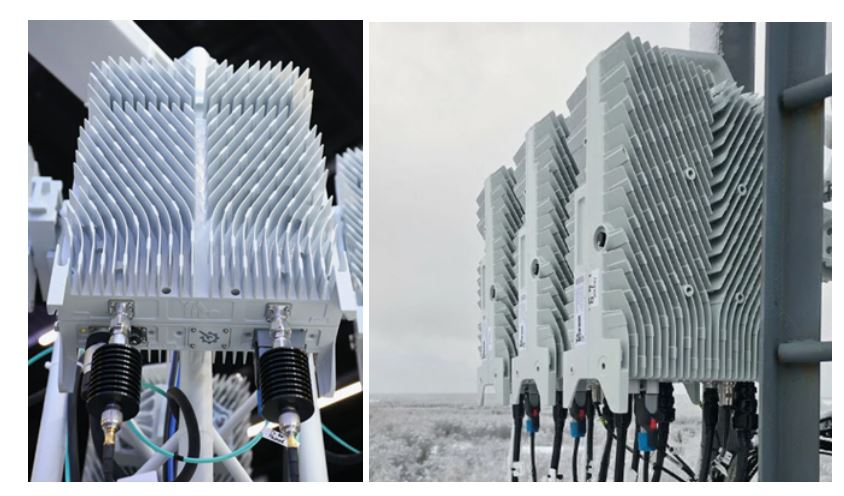
Покажу несколько моделей и расчетов, которые мы проводили при проектировании RU_B3. Вот физическая модель изделия:
А вот его геометрическая модель — основа для всех дальнейших моделей и расчетов:
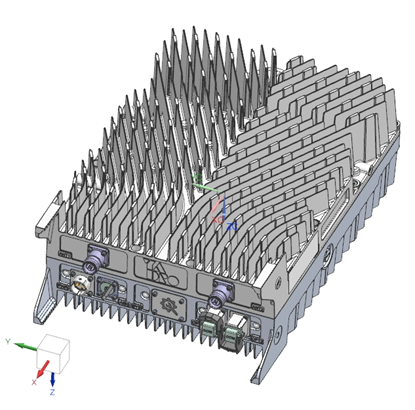
Y-образное оребрение — визитная карточка радиомодулей YADRO — появилось не просто так. Такой тип оребрения (на него, кстати, подана патентная заявка) — это оптимальное решение с точки зрения теплоотведения и теплорассеивания для нашей компоновки радиомодуля. Электронные компоненты, расположенные в RU, суммарно выделяют несколько сотен ватт тепловой мощности. Чтобы изделие работало весь заявленный срок в безотказном режиме, эти компоненты нужно охлаждать, причем пассивным методом: без каких-либо сторонних активных элементов вроде вентиляторных блоков.
Задачу охлаждения мы решаем через поиск оптимальной компоновки тепловыделяющих элементов, формы ребер пассивного охлаждения и габаритных размеров изделия (в рамках технического задания). Это действительно сложный труд.
Мой коллега в статье «Какие этапы разработки и тестирования проходит радиомодуль в YADRO» писал: «Чтобы найти оптимальную форму ребер, мы провели 27 итераций тепловых расчетов с различными вариантами геометрии». Добавлю контекста: каждый вариант мы детально простраивали в CAD-программе, потом проводили тепловой расчет конструкции, анализировали локальные и общие перегревы. Полученные данные сравнивали с предельными температурами компонентов — и уже после этого принимали решение о том, что делать дальше.
На примере
Рассмотрим различную форму ребер охлаждения и проанализируем, как она влияет на рассеивание тепловой мощности при прочих равных условиях.
Внутри корпуса радиомодуля расположены десятки элементов, которые локально выделяют тепло на электронные модули — плату усилителей и цифровую плату изделия. От них нужно отводить тепло в окружающую среду с помощью радиатора пассивного охлаждения.
Самая простая и привычная форма оребрения — I-образные (прямые) ребра:
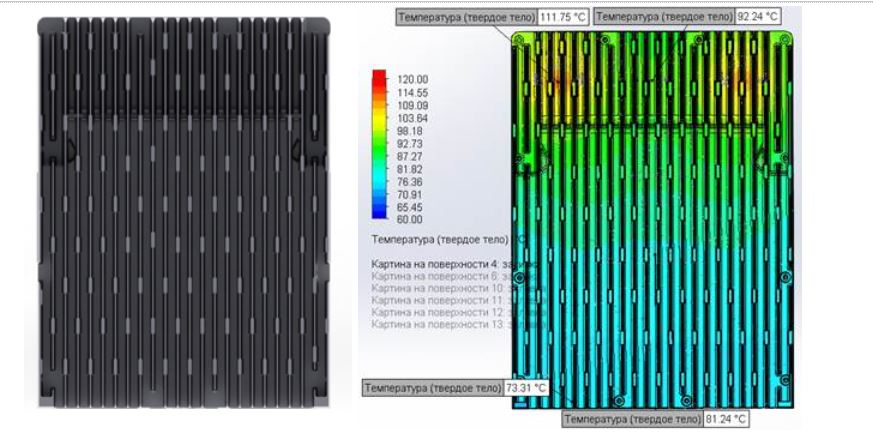
Здесь вы видите две выраженные зоны красного цвета — это положение двух усилителей, выделяющих суммарно 235 Вт тепловой мощности. Внешняя поверхность радиатора с I-образными ребрами при температуре окружающей среды +40 °C в месте установки под ним двух усилителей нагревается до 111,75 °C. Сами усилители — до 122,7 °C. Конечно, это ниже их регламентной температуры 125 °C, но задача конструктора — определить оптимальную форму оребрения, позволяющую максимально снизить температуру радиоэлементов внутри корпуса. Поэтому мы решили продолжить поиск оптимального решения.
Здесь представлена следующая итерация корпуса пассивного охлаждения с комбинированным Y-образным и I-образным оребрением над зоной усилителей:
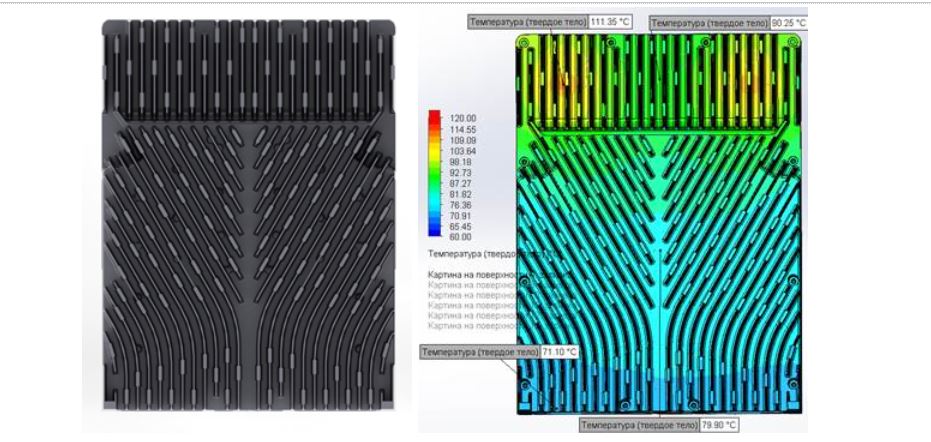
Видно, что температура радиатора над зоной усилителей немного снизилась: с 111,75 до 111,35 °C. Температура на самих усилителях в этом случае уже составляла 122,3 °C. Снижение несущественное, поэтому нужно было провести еще ряд итераций построения модели и теплового моделирования. После этого команда пришла к оптимальному сбалансированному решению — Y-образное оребрение:
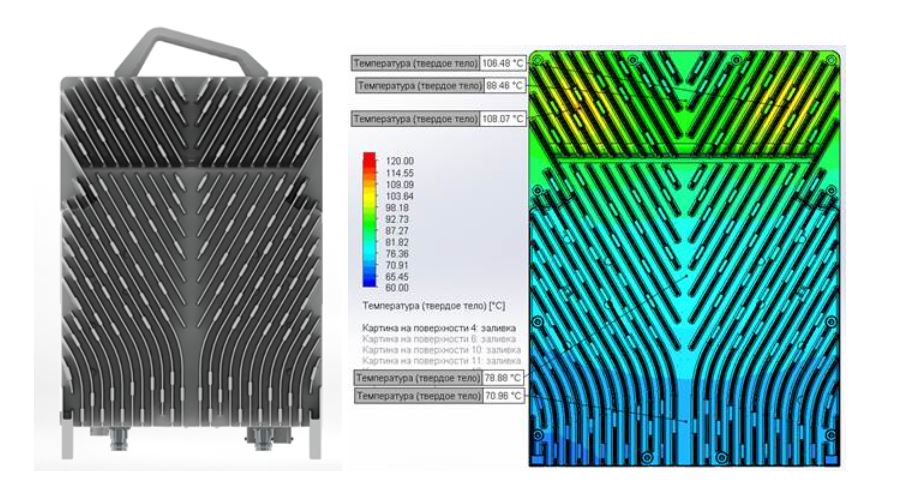
Y-образное оребрение на поверхности радиатора над усилителями уже дает температуру 108,07 °C. Сам усилитель при этом нагревается до температуры 119 °C. Снижение температуры по сравнению с I-образным оребрением — с 122,7 до 119 °C, то есть на 3,7 °C. Может показаться, что показатель незначительный, но даже такое снижение повышает расчетный срок службы изделия, ведь интенсивность термической деградации уменьшается.
Команда проекта анализирует эффективность охлаждения не только по одному или двум компонентам — их десятки, нередко сотни. Без цифровой модели изделия и программ имитационного моделирования такой итерационный процесс проектирования был бы попросту невозможен. Для верификации решения необходимо было бы изготавливать физическую модель изделия, а это сроки и деньги.
Тепловой расчет радиатора пассивного охлаждения проводится не только с целью поиска оптимального оребрения, но и чтобы оценить влияние внешнего воздействия окружающей среды на работоспособность радиомодуля. Инженеры-разработчики анализируют весь жизненный путь изделия. На стадии расчетов учитываем даже влияние слоя пыли в 2 мм, который покроет радиатор изделия в реальных условиях эксплуатации:
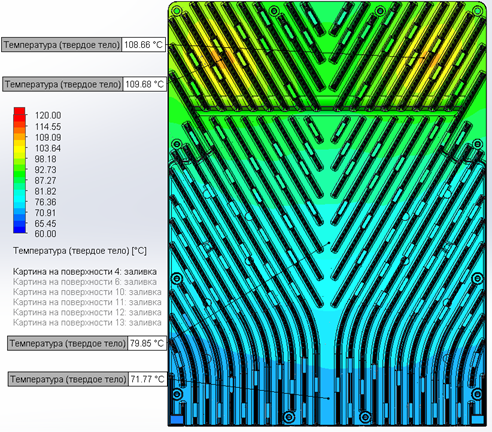
На рисунке видно, что при прочих равных условиях поверхность радиатора над усилителями нагревается до 109,68 °C (без пыли 108,07). Сам усилитель при этом — до 120,87 °C (без пыли 119 °C).
Инженер-конструктор механической части постоянно взаимодействует с инженерами-схемотехниками, инженерами-расчетчиками тепла, архитектором проекта, командой, занимающейся подбором и поиском компонентов, их приобретением. Максимальная температура на радиоэлементах, полученная в рамках теплового анализа, всесторонне анализируется командой.
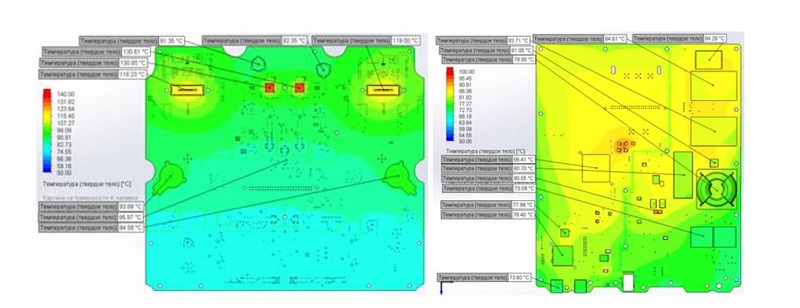
Если полученная температура близка к максимальной допустимой, команда ищет пути решения по охлаждению: поиск оптимальной формы оребрения, добавление полигонов в структуре электронного модуля, добавление охлаждающих элементов на плате, поиск оптимального термоинтерфейса. Если решение не находят, элемент заменяют на более теплостойкий. А еще важно помнить о себестоимости изделия и о доступности радиоэлектронной компонентной базы.
Работа RU при скорости ветра 150 км/час
При разработке RU нам важно определить данные, которые понадобятся для эксплуатации изделия в качестве характеристик и для построения сопрягаемых конструкций.
Одна из таких задач — определить ветровую нагрузку на радиомодуль. Это нужно операторам для определения суммарной нагрузки, которая действует на опору при распределении на ней всей телекоммуникационной системы. Ветровая нагрузка, в свою очередь, необходима для проектирования элементов крепления радиомодулей на опорах — так называемых крепежных комплектов радиомодуля.
У корпуса RU развитое оребрение сложной формы, так что для определения ветровой нагрузки мы тоже используем данные цифрового двойника. Например, мы определяли ветровую нагрузку при скорости ветра 150 км/час (41,67 м/сек) для разных температур (от 40 °C до +20 °C) и направлений. Плотность воздуха зависит от температуры, поэтому нагрузка тоже будет различаться.
С цифровым двойником мы для различных сценариев определили ветровую нагрузку от 73 до 195 ньютон.
Распределение скорости потока при ветре 150 км/час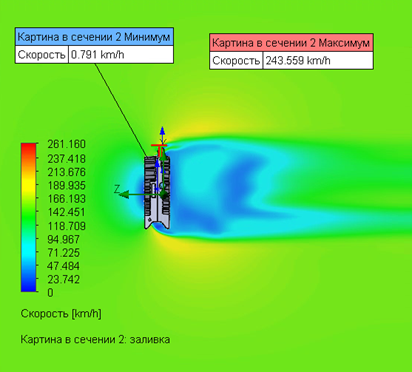
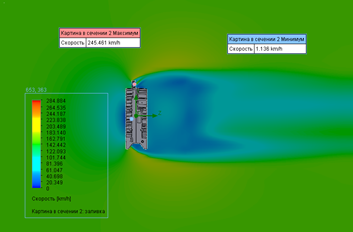
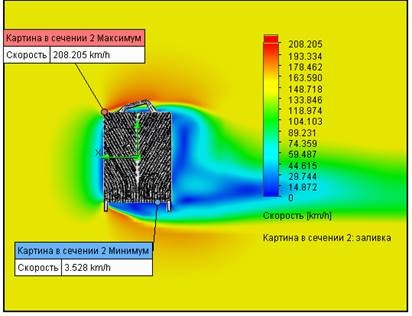
Как я уже писал выше, полученные данные, как и массовые характеристики изделия, понадобятся при проектировании крепежных комплектов радиомодуля. Эти кронштейны будут фиксировать один или несколько радиомодулей на опорах различного диаметра:
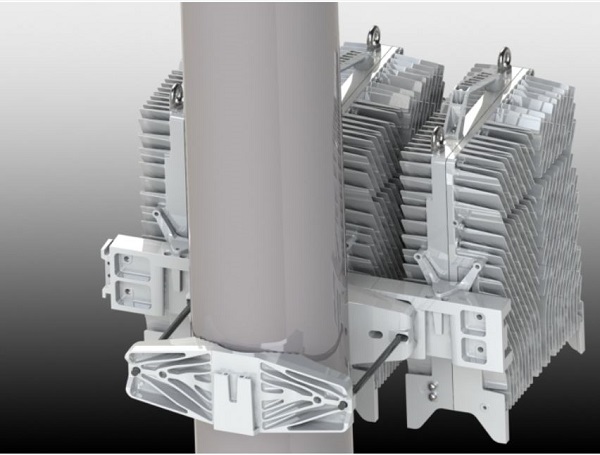
При проектировании универсального кронштейна крепления используются рассчитанные данные из газодинамической модели (расчет ветровой нагрузки). В расчете на прочность конструкции кронштейна, помимо массы изделия и ветровой нагрузки при критических условиях окружающей среды, также учитываются моменты затяжки крепежных элементов.
Проектированием всех частей универсального кронштейна крепления тоже занимались коллеги из моей группы — и это была поистине кропотливая и творческая работа. Прежде чем получить итоговую утвержденную геометрию, мы провели несколько итераций построения и расчетов для каждой детали с учетом нагрузки, полученной из газодинамической модели и других входных данных.
На примере
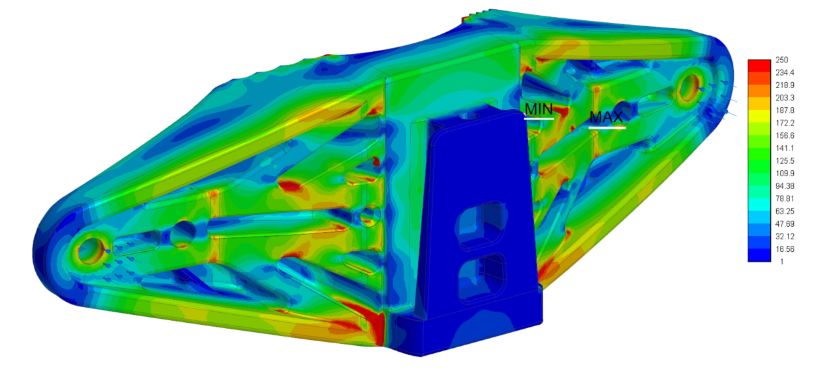
Рассмотрим процесс трансформации одной детали — это силовая скоба, которая служит для охвата трубостойки большого диаметра. Эта деталь должна быть одновременно легкой, прочной и технологичной (с равной толщиной, уклонами и т. д.). Достичь такого результата можно только с использованием элементов силового оребрения.
Для поиска оптимальной геометрии коллеги часто используют средства топологической оптимизации. Так можно определить оптимальный рисунок силового оребрения в конструкции детали:
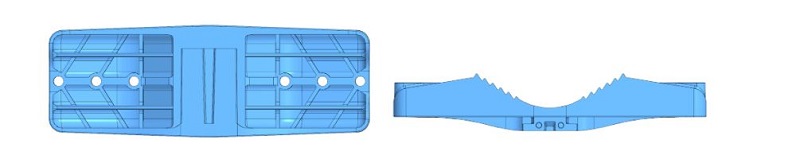
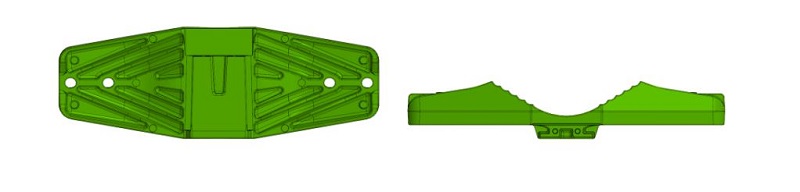
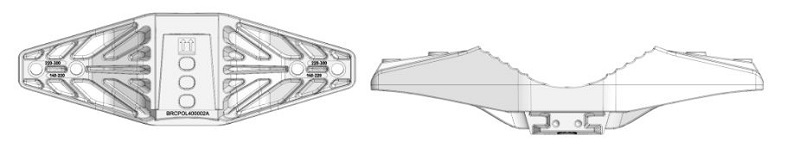
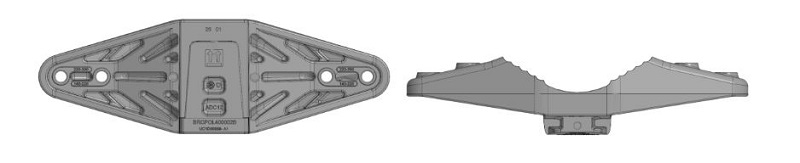
Параллельно с поиском оптимального решения выполняется большой объем прочностных расчетов. Без цифровой модели изделия (в нашем случае, деталей универсального кронштейна крепления) процесс поиска был бы очень долгим и дорогим. А нередко и невозможным, так как инженер-конструктор анализирует поведение детали, которая изготавливается методом литья под давлением. Чтобы получить опытный образец для испытания, нужно сначала изготовить дорогостоящую технологическую оснастку — пресс-форму, а это миллионы рублей. Поэтому один из методов поиска оптимального решения — CAE-анализ, или прочностная модель изделия:
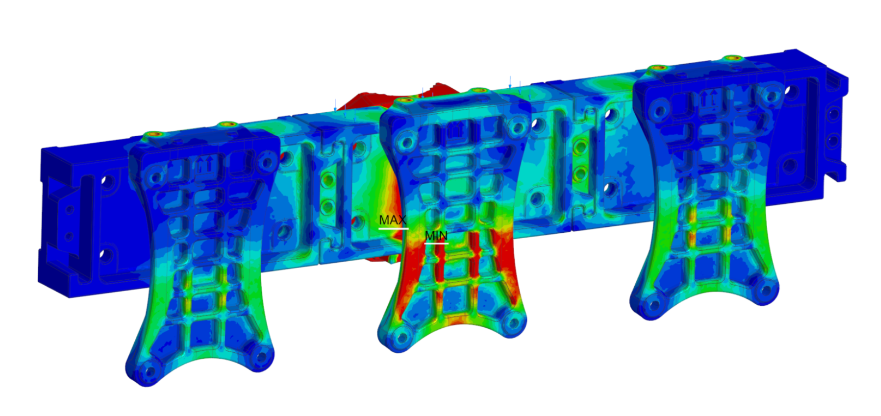
Конечно, конструктор анализирует поведение всей сборочной единицы:
СВЧ-модель фильтра RU
Отдельно хочу сказать про зону фильтра радиомодуля — тут вообще происходит сплошная «магия».
Инженер СВЧ–моделирования вместе с инженером-конструктором подбирают такую конфигурацию каналов, геометрических параметров съемных колонн изоляторов, емкостных связей контактов и фильтра нижних частот, чтобы все заявленные в техническом задании требования были выполнены и фильтр работал в необходимом диапазоне.
Внутренняя топология (количество резонаторов, перекрестных связей, подстроечных винтов) определяется на основе требований, накладываемых на уровни внеполосного излучения. Эти требования прописаны в спецификациях ETSI и 3GPP — базе для отечественных стандартов сотовой связи. Разные частотные диапазоны расположены близко друг к другу, поэтому требования ужесточаются: нужны фильтры высоких порядков (от 10-го) и дополнительный ФНЧ, интегрируемый в канал устройства.
Проектирование фильтра радиомодуля — тонкий процесс. На работоспособность фильтра влияет множество факторов: технологические (отклонения от номинальной геометрии по причине наличия допусков на изготовление), эксплуатационные (при работе фильтра он нагревается, появляется деформация детали от температурного расширения). Инженеру-проектировщику фильтра — помимо поиска оптимальной геометрии — нужно как-то компенсировать все дальнейшие технологические и иные погрешности фильтра. Для этого используется система юстировочных (подстроечных) винтов, которая позволяет локально изменять объем в резонаторах фильтра и компенсировать эти параметры. В фильтре RU_B3 таких винтов 94 — и это не предел: в РЧЦ YADRO спроектированы фильтры и со 154, и с 328 винтами.
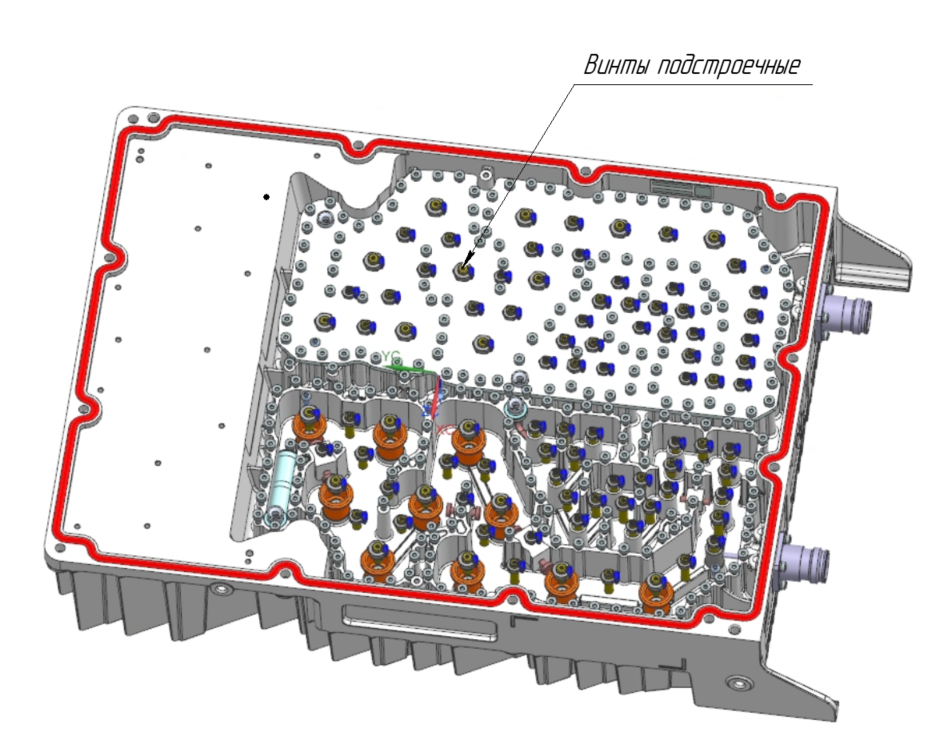
Определение оптимальной геометрии фильтра (порядка, габаритов резонаторов, габаритов съемных колонн, связей, их количества и расположения) — сложный процесс. Для этого строится СВЧ-модель фильтра радиомодуля — это тоже обязательная часть цифрового двойника. СВЧ модель инженера-расчетчика фильтра тесно связана с геометрической моделью фильтра, которая учитывает все особенности ее дальнейшего изготовления (литьевые уклоны, технологические особенности изготовления и не только).
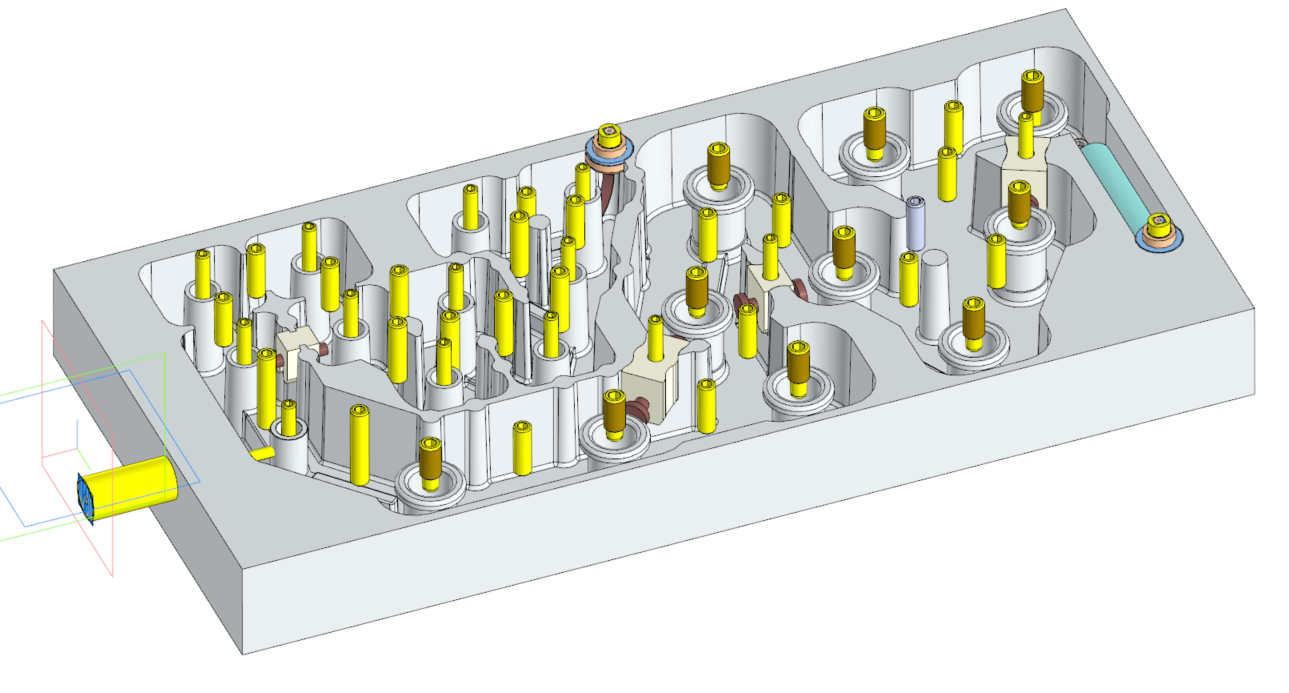
Используя полученную от конструктора модель, инженер-проектировщик СВЧ-фильтров получает ее S-параметры — коэффициенты прохождения и отражения устройства:
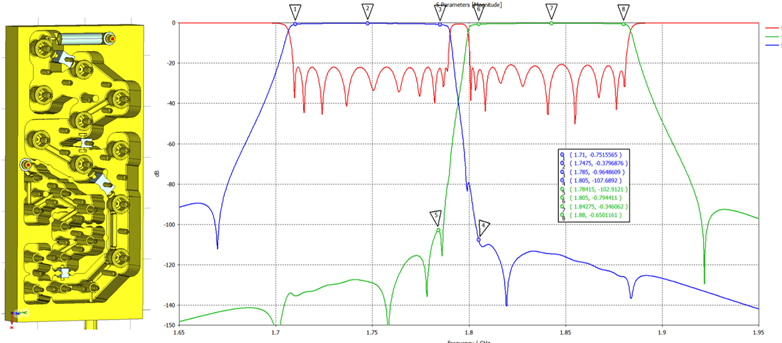
Инженер-проектировщик СВЧ фильтров может варьировать положение винтов (вверх-вниз) и виртуально проводить оптимальную настройку S-параметров. Если виртуально настроить фильтр не удается, приходится корректировать основную геометрию: расширять каналы между резонаторами, варьировать высотой пьедесталов и так далее.
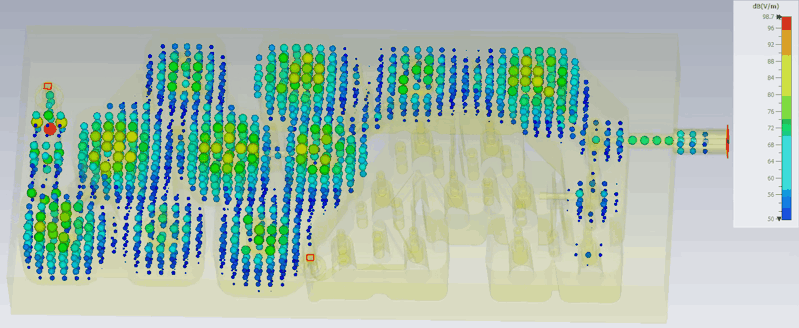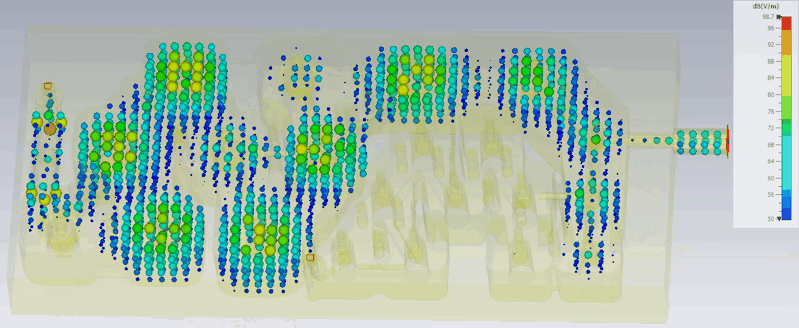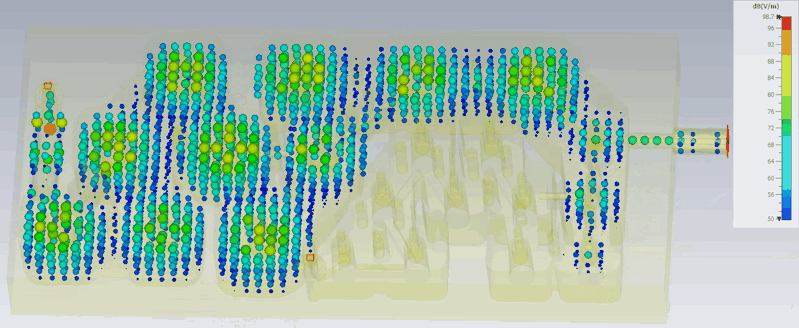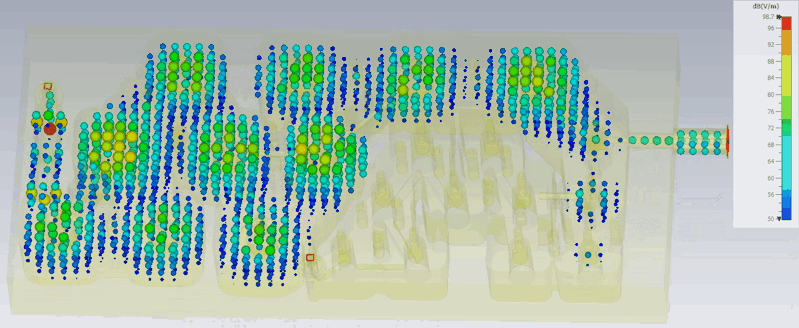
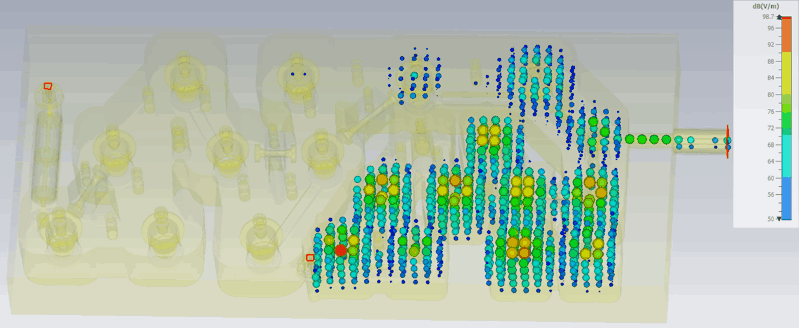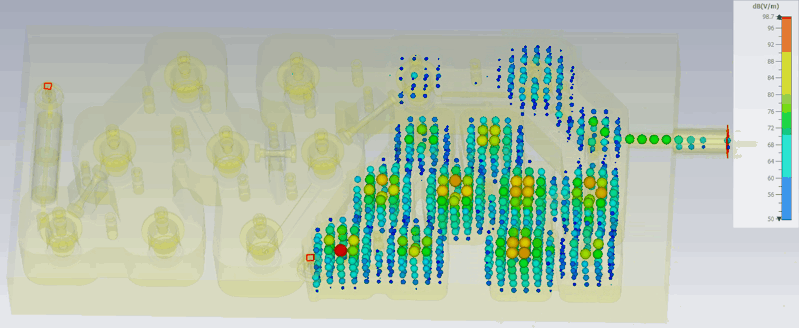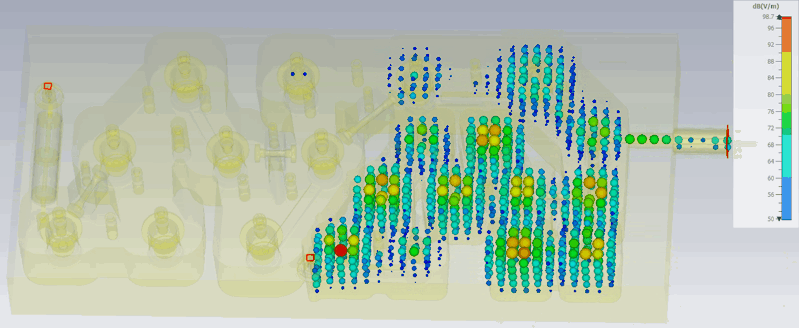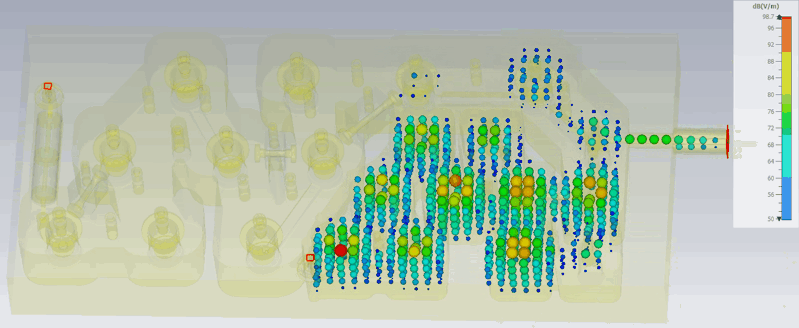
В специализированной программе инженер-проектировщик СВЧ-фильтров определяет необходимые характеристики. Например, распределение E-поля в канале диплексера RU_B3:
Технологии изготовления деталей радиомодуля, геометрической модели радиомодуля и СВЧ-модели радиомодуля взаимосвязаны. При переходе на серийный способ изготовления изделий с использованием технологии литья под давлением (а это подразумевает наличие уклонов и иных технологических ограничений — тонких стенок и т. д.) нам пришлось корректировать СВЧ-модель, дополнительно оптимизировать фильтр и только после этого запускать процесс производства. Все, что касается СВЧ-моделирования, не может быть запущено в производство без проверки.
Технологическая модель радиомодуля
Итак, конструкция изделия разработана, а параметры подтверждены с помощью виртуального моделирования. Теперь, конечно, нужно изготовить эту конструкцию. На этом этапе в процессе появляется технологическая модель изделия. Ее строят технологи на производстве: она тоже сложна, требует знаний о процессе изготовления, свойствах материала и режимах изготовления.
Продуктовые версии радиомодулей изготавливаются с помощью прогрессивных способов: литье алюминия под давлением, прессование фторопласта, использование вырубных и формовочных штампов. На стадии разработки корпусных деталей, которые производятся с помощью литья алюминиевого сплава под давлением, создаются анализы проливаемости детали. Они позволяют определить возможные дефекты литья, их местоположение, режимы литья и усилие впрыска.
На этом рисунке — моделирование процесса литья крышки фильтров радиомодуля RU_B3:
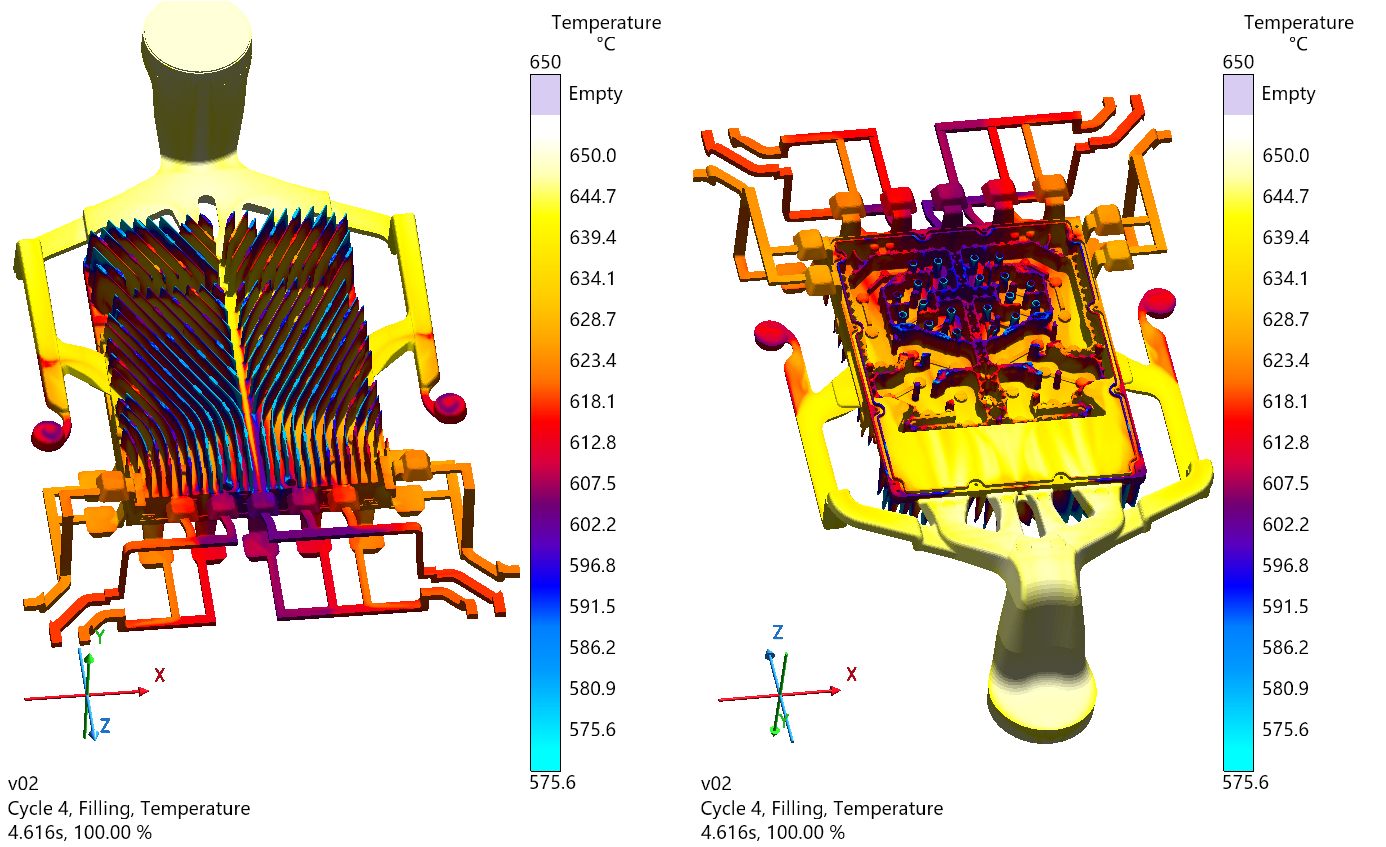
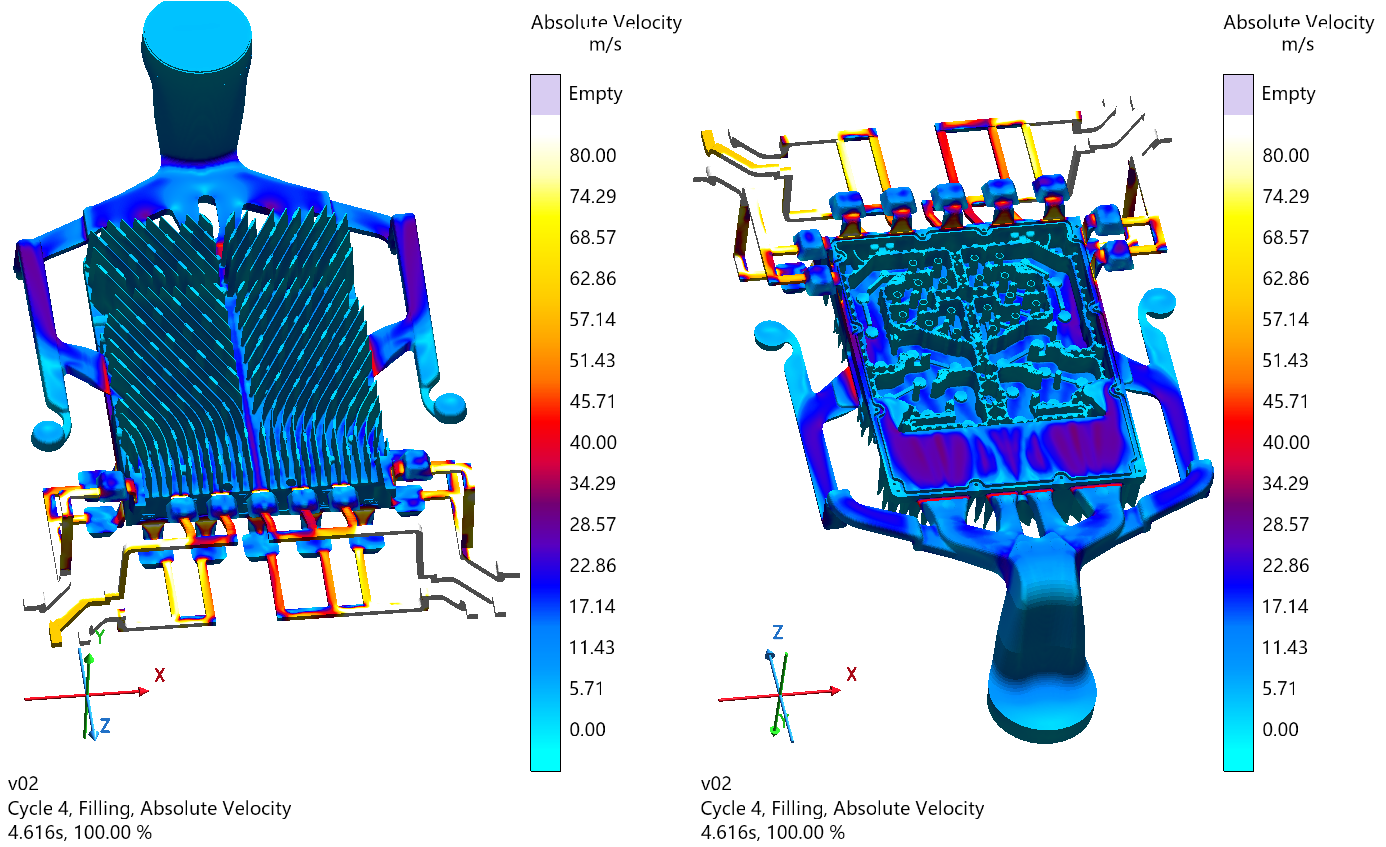
Анализ проливаемости или заполняемости формы позволяет выявить критические участки в конструкции детали. Мы идентифицируем области, где расплавленный материал может не дойти до конца (зоны непролива) или где могут образоваться ловушки для воздуха. Полученные результаты напрямую влияют на первоначальную геометрическую модель изделия. Часто это приводит к доработке геометрии. Например, добавление зон локального утолщения, добавления необходимых уклонов, радиусов скругления и иных конструктивных элементов позволяет оптимизировать направление потока расплава, чтобы обеспечить полное и равномерное заполнение формы.
На этой иллюстрации — эпюра прогнозируемого распределения и степень пористости внутри отливки. Это не просто «карта дефектов», а инженерный инструмент для оценки того, насколько безопасна и работоспособна деталь:
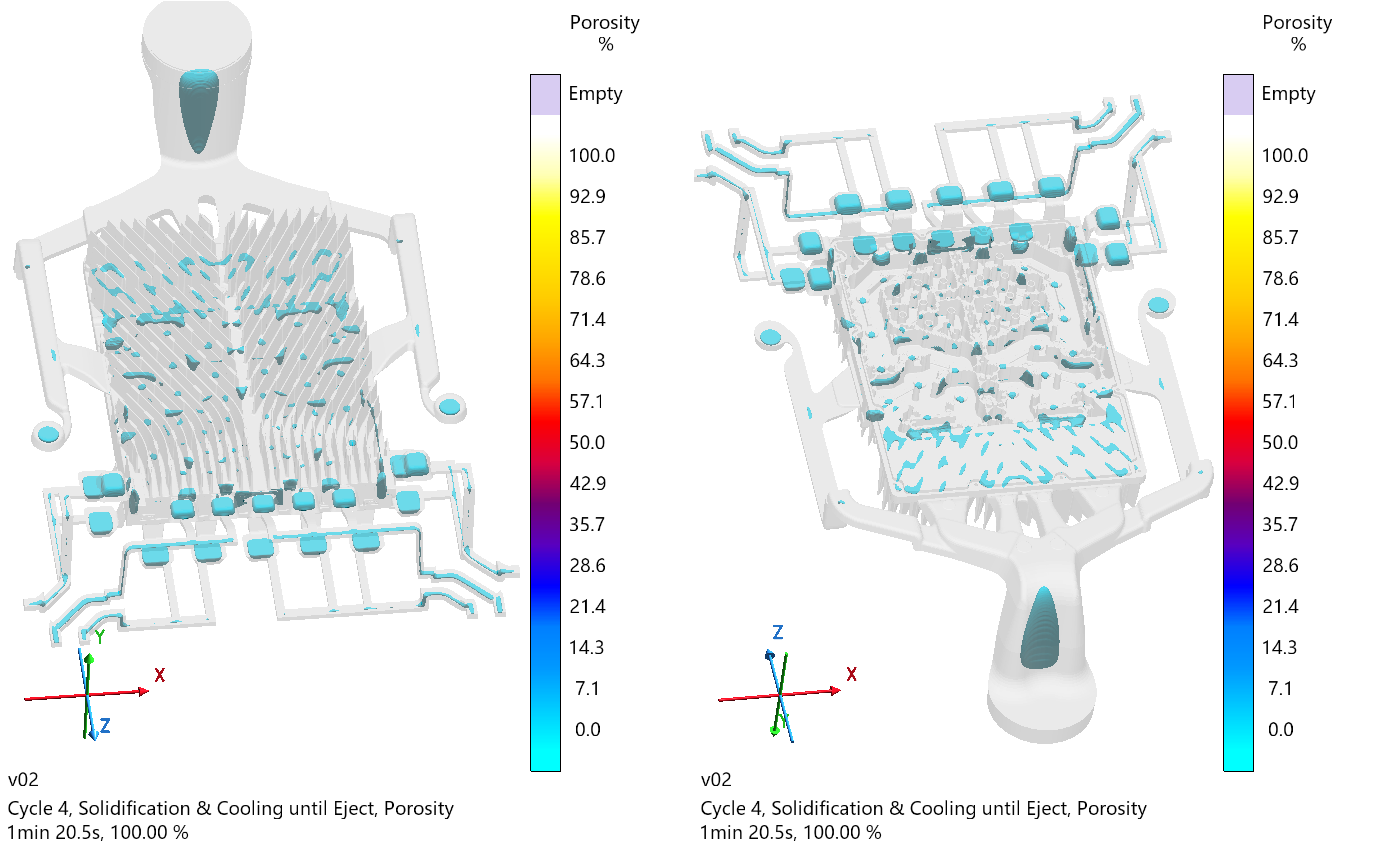
Такие анализы итерационны и позволяют не совершить ошибку при проектировании специальной технологической оснастки (пресс-формы) — дорогостоящей и материалоемкой.
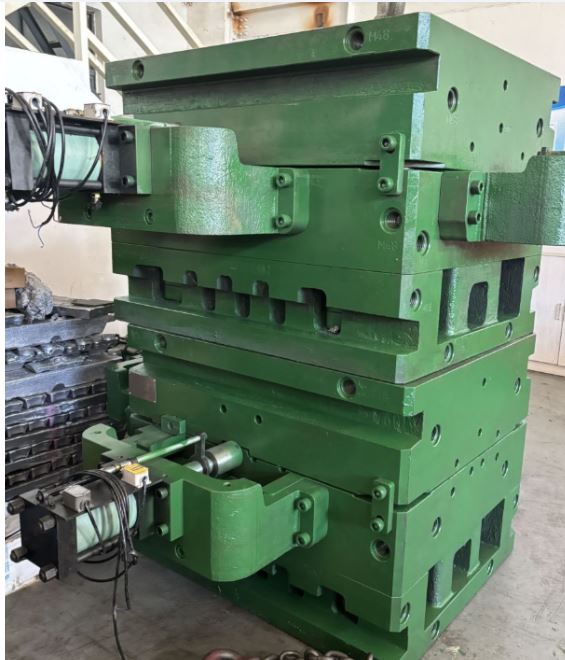
Полный цикл проектирования и изготовления оснастки (пресс-формы) обычно занимает около 3–4 месяцев и включает расчет литниково-вентиляционной системы, выбор материалов формообразующих деталей и их термообработку. Нужно учитывать, что любая доработка формообразующих элементов, вызванная корректировкой конструкции отливаемой детали, сопряжена с дополнительным тепловым и механическим воздействием на материал оснастки. Эти факторы приводят к снижению ресурса пресс-формы, поэтому конструктивные изменения целесообразно вносить на этапе проектирования, до начала изготовления оснастки.
Габарит пресс-формы для изготовления крышки фильтров (показана на рисунках выше) — 1265 х 995 х 890 мм, масса пресс-формы — около 8400 кг. Габарит пресс-формы для изготовления основания цифровой части радиомодуля равен 1185 х 995 х 890 мм, масса пресс-формы — около 7700 кг.
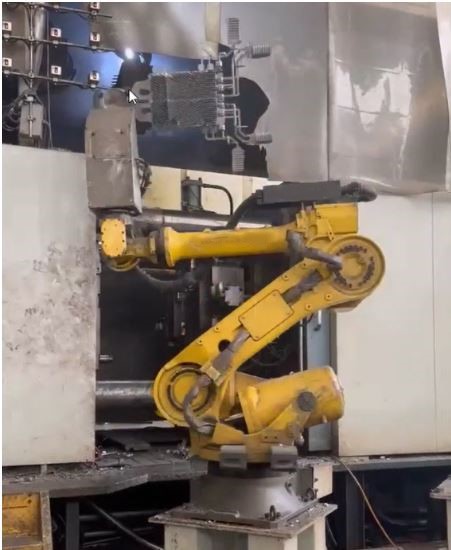
Процесс литья с использованием пресс-формы:
Итак, инженер-конструктор спроектировал качественную деталь и ее технологически проанализировали. Дальше на выходе мы получаем отливку, которая нужна для производства:
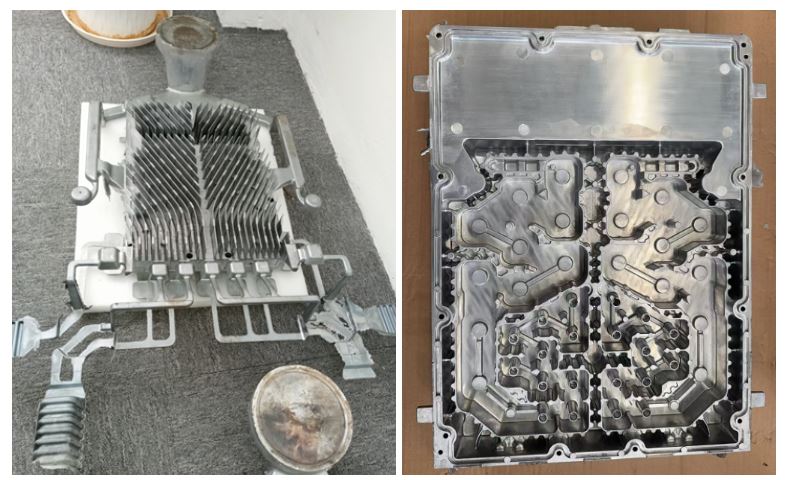
Геометрическая модель и технологическая модель изделия взаимосвязаны. При любом изменении геометрии, материала, режимов литья меняются и итоговые параметры технологического процесса: усилие впрыска материала, скорость потока, время отливки и так далее.
На примере
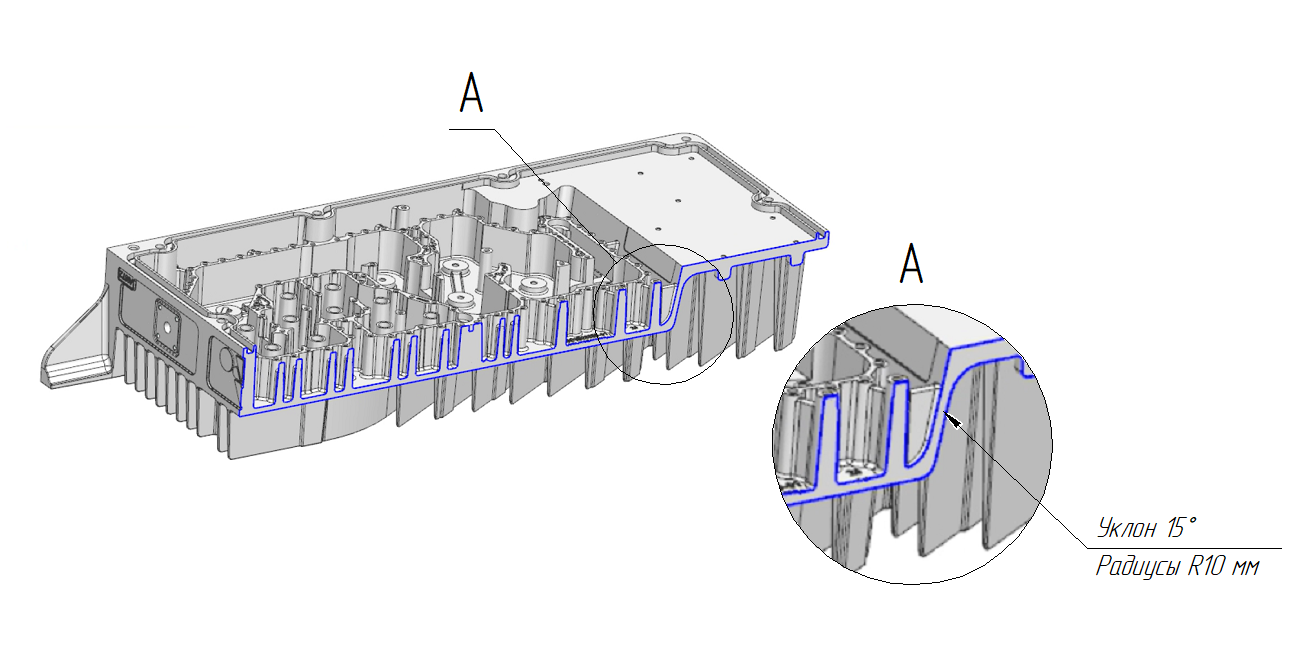
Анализ проливаемости первых моделей крышки фильтров радиомодуля RU_B3 показал, что из-за ступенчатого перепада поверхностей появляются зоны непролива со стороны оребрения, зоны большого скопления пустот внутри материала. Чтобы оптимизировать процесс литья и получить качественную отливку, нужно было изменить зону перехода и добавить увеличенные радиусы скругления для более легкого прохождения материала вглубь детали. Это изменение геометрической модели также повлияло на тепловую модель изделия — в итоге получилось исключить зоны застоя воздуха между ребрами.
Зона корректировки геометрии для получения более качественного процесса литья под давлением:
Контроль деталей
Входной контроль деталей, из которых собирают радиомодули на производстве, мы тоже проводим при помощи цифровой модели. Детали радиомодуля сложные: они состоят из криволинейных поверхностей, которые невозможно проконтролировать стандартными средствами измерения и контрольно-измерительными машинами.
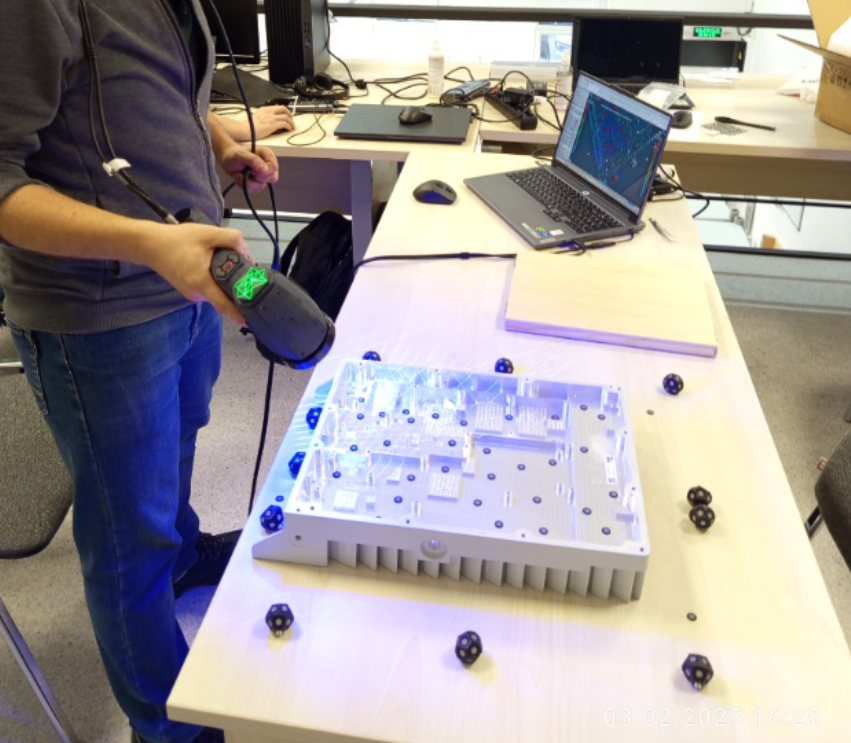
Мы используем метод сканирования с наложением на CAD-модель: сканируем полученную деталь, накладываем скан на трехмерную виртуальную модель и сравниваем номинальные размеры, допуска и отклонения. Такой метод надежен и целесообразен: он обеспечивает сплошной контроль всей поверхности детали, а не дискретных точек. С его помощью можно количественно оценить отклонения формы, позицию и толщины стенок в единой системе координат с привязкой к базовым поверхностям. Классические методы (штангенциркуль, микрометр, координатно-измерительная машина с тактильным щупом) неприменимы для сложных криволинейных поверхностей фильтра, так как не позволяют охватить всю геометрию резонаторных полостей и скруглений без огромного числа точек. Также они не дают наглядной карты распределения отклонений.
К тому же тактильный контроль труднодоступных внутренних каналов диплексера ограничен геометрией щупа и риском повреждения поверхности, тогда как сканирование фиксирует их неразрушающим способом. В итоге метод обеспечивает прослеживаемость, воспроизводимость и соответствие допускам по всему полю, что критично для радиочастотных характеристик изделия.
Инженер, проводящий контроль детали с помощью технологии наложения, тоже использует геометрическую модель изделия:
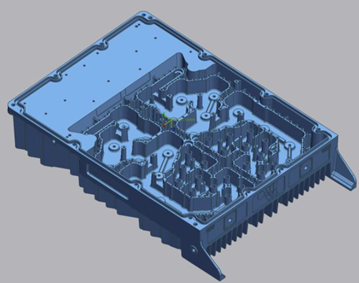
Процесс сканирования (схожей детали):
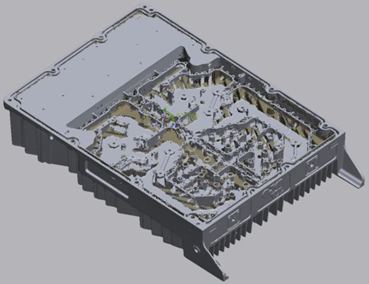
Инженер получает скан трехмерной модели:
Дальше в специальном программном обеспечении инженер накладывает две эти модели с использованием общей системы координат и получает карту отклонений. По этой карте и принимаются решения о пригодности детали для дальнейшей сборки радиомодуля.
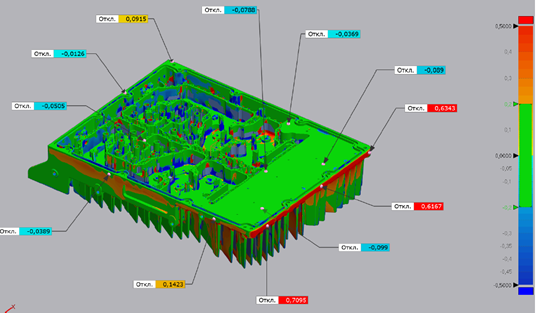
На иллюстрации видно, что поверхности зоны фильтра и все внутренние установочные поверхности находятся в допуске. Отклонения от номинальной геометрии есть только на внешней поверхности детали — это связано со слоем краски. Деталь признается годной и уходит в сборку.
Почему значение цифрового двойника только растет
Разработать радиомодуль, который проходит испытания, — только часть задачи. Дальше нужно изготовить тысячи экземпляров, каждый из которых будет соответствовать тем же требованиям. Для такого сложного оборудования, как базовая станция, повторяемость характеристик становится самостоятельной инженерной задачей.
В расчетной модели геометрия и свойства материалов заданы определенными значениями. В производстве неизбежен разброс: размеры деталей меняются в пределах допусков, отливки могут содержать дефекты, а результат сборки зависит от сочетания отклонений нескольких компонентов. По отдельности каждое отклонение может быть допустимо. Тут важно понимать, как они влияют на работу изделия вместе.
В радиомодуле эти связи особенно тесные. Геометрия корпуса определяет не только его прочность, но и отвод тепла. Качество контакта между деталями влияет на тепловое сопротивление. Размеры элементов СВЧ-фильтра — на его частотные характеристики. Поэтому при подготовке серии нужно ответить не только на вопрос «Работает ли выбранная конструкция?», но и на вопрос «При каком разбросе параметров она продолжит выполнять требования?».
Цифровой двойник дает основу для такой проверки. На модели можно исследовать чувствительность конструкции к отклонениям: определить, какие размеры критичны, где необходим более строгий контроль, а где заложенного запаса достаточно. Для этого, конечно, нужно включать в расчеты реальные допуски и производственные параметры. Тогда результаты моделирования помогают обосновывать требования к изготовлению и контролю деталей.
В серии меняется и цена инженерной ошибки. Неудачное решение может потребовать доработки дорогостоящей пресс-формы, дополнительной обработки целой партии или повторных испытаний. Если проблема обнаружится уже на установленном оборудовании, к этому добавятся диагностика, выезд специалистов и замена радиомодуля на объекте. Поэтому проверка конструкции до изготовления оснастки и запуска партии имеет прямой производственный смысл.
В нашем RU_B3 эта связь уже видна: расчет литья помогает скорректировать геометрию до изготовления оснастки, а сканирование готовой детали позволяет сравнить результат производства с исходной моделью. Так виртуальная конструкция становится общей точкой отсчета для разработчиков, технологов и специалистов по контролю качества.
Именно поэтому цифровой двойник не теряет важности после выпуска первого работоспособного образца. При серийном производстве он помогает решать более масштабную задачу: воспроизводить проверенную конструкцию в тысячах экземпляров. Для радиомодуля базовой станции это означает сохранять заданные тепловые, механические и радиочастотные характеристики от изделия к изделию — с учетом реальных возможностей производства.
Еще статьи из цикла про разработку базовых станций в YADRO:
«Почему антенны работают на физике XIX века, но требуют технологий XXI».
«Как базовая станция превращает данные в радиосигнал: разбираем цифровой тракт радиомодуля».
«Какие этапы разработки и тестирования проходит радиомодуль в YADRO».
«„Железо“ под давлением: как протестировать тысячи плат для базовых станций».
«Задача сложная, времени мало: какие упрощенные модели мы использовали для тепловых расчетов BBU».
«Как мы аппаратную часть Baseband Unit разрабатывали: от идеи до серийного производства».
Комментарии 0